گرماژ چسب لمینت چیست و مقدار مناسب آن چگونه تعیین میشود؟
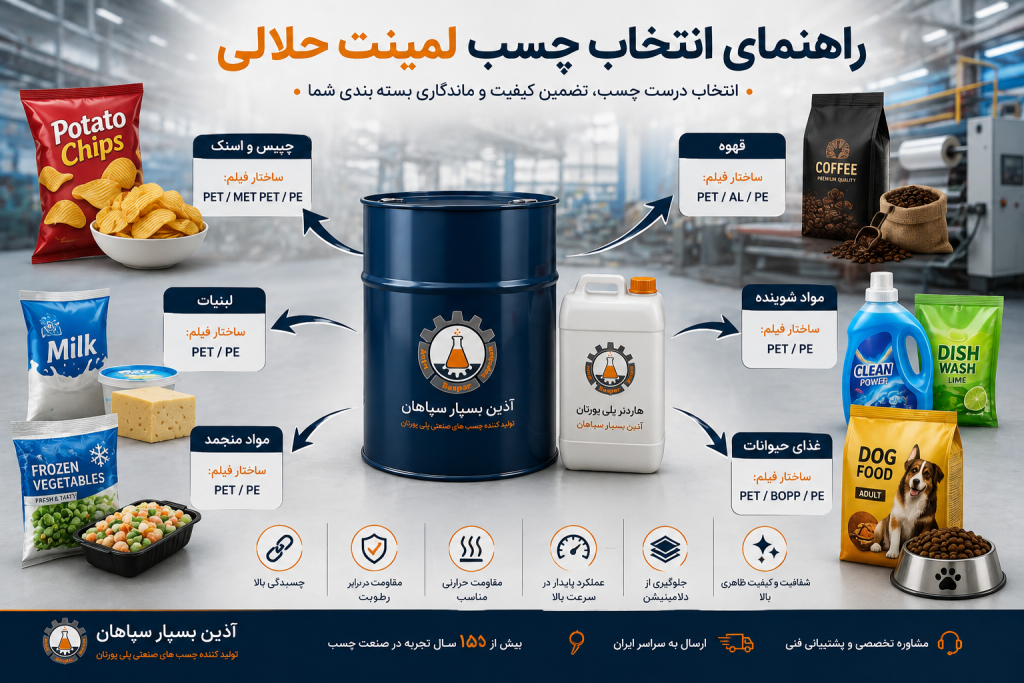
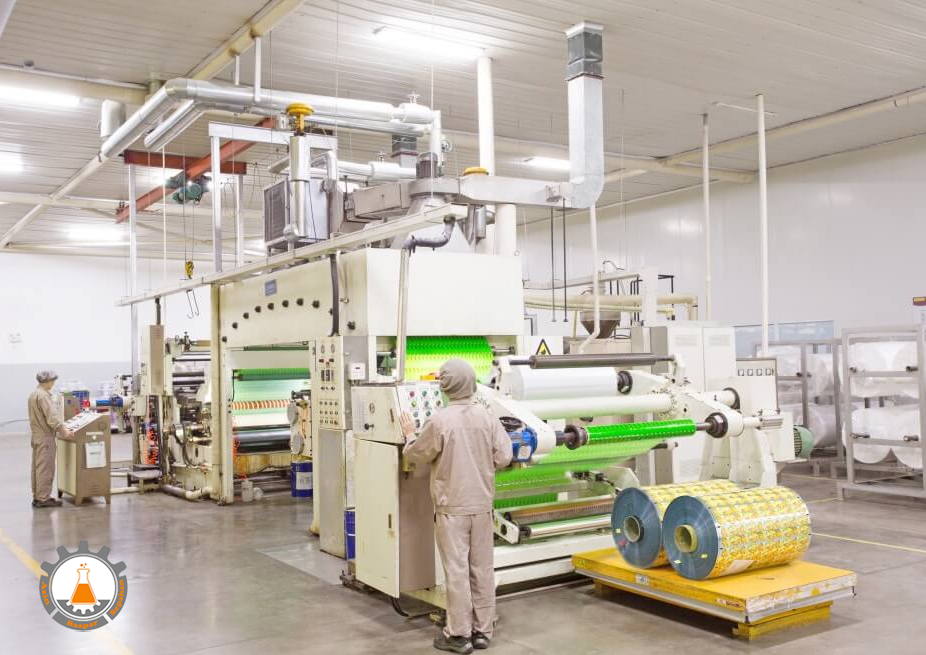
در تولید بستهبندیهای انعطافپذیر، معمولاً دو یا چند لایه فیلم پلیمری مانند PET، BOPP و PE به یکدیگر متصل میشوند تا لفافی با ویژگیهای موردنیاز تولید شود. هر لایه میتواند وظیفهای مانند ایجاد استحکام، چاپپذیری، مقاومت در برابر رطوبت یا ایجاد لایه تماس با محصول را بر عهده داشته باشد.
برای اتصال این لایهها از چسب لمینت استفاده میشود. مقدار چسب اعمالشده روی سطح، گرماژ چسب لمینت نام دارد.( چسب لمینت حلالی چیست؟ بیشتر بخوانید)
برای مثال، اگر در فرآیند لمینیشن بهازای هر مترمربع از سطح فیلم، ۲ گرم چسب اعمال شود، گرماژ اعمالشده برابر با ۲ گرم بر مترمربع خواهد بود؛ البته هنگام گزارش این عدد باید مشخص باشد که منظور، وزن چسب تر است یا وزن چسب خشک باقیمانده پس از تبخیر حلال.
این تفاوت اهمیت زیادی دارد؛ زیرا در چسبهای حلالی، بخشی از وزن چسب تر مربوط به حلال است که در فرآیند خشککردن خارج میشود. بنابراین وزن چسب تر و وزن لایه چسب خشکشده یکسان نیستند.
پاسخ سریع؛ خلاصه مقاله
گرماژ چسب لمینت به مقدار چسبی گفته میشود که برای اتصال دو یا چند لایه فیلم در فرآیند لمینیشن روی سطح اعمال میشود. این مقدار معمولاً بر حسب گرم بر مترمربع (g/m²) بیان میشود و یکی از پارامترهای مهم در تعیین کیفیت اتصال، مصرف چسب، هزینه تولید و عملکرد لفاف نهایی است.
گرماژ مناسب به عوامل مختلفی مانند نوع چسب لمینت، جنس فیلمها، ساختار بستهبندی، سرعت دستگاه، شرایط خشککردن، ویسکوزیته چسب و استحکام موردنیاز بستگی دارد. گرماژ بیشتر لزوماً به معنی چسبندگی بهتر نیست؛ همانطور که مصرف کمتر از مقدار موردنیاز میتواند باعث کاهش استحکام اتصال، ایجاد نقاط ضعیف و دلامینیشن شود.
برای تعیین مقدار مناسب گرماژ، باید توصیه فنی تولیدکننده چسب، نوع ساختار لمینت و شرایط واقعی خط تولید را در نظر گرفت و مقدار مصرف را با آزمایش و کنترل کیفیت تأیید کرد.
چرا گرماژ چسب لمینت اهمیت دارد؟
تنظیم گرماژ فقط برای کنترل مصرف مواد نیست. این پارامتر مستقیماً با کیفیت اتصال لایهها و هزینه تولید ارتباط دارد.
مهمترین دلایل اهمیت گرماژ عبارتاند از:
استحکام اتصال: مقدار چسب باید برای ایجاد اتصال مناسب بین دو سطح کافی باشد. بیشتر بخوانید.
جلوگیری از دلامینیشن: پوشش ناکافی یا غیریکنواخت میتواند نقاط ضعیف ایجاد کند. بیشتر بخوانید.
کنترل هزینه تولید: مصرف بیش از نیاز، هزینه مواد اولیه را افزایش میدهد.
کیفیت ظاهری لفاف: گرماژ نامناسب، در کنار عوامل دیگر، میتواند به عیوب ظاهری مانند حباب، چروک یا ناهمگنی منجر شود.
عملکرد بستهبندی: اتصال لایهها باید با شرایط استفاده از بستهبندی، از جمله تنشهای مکانیکی و شرایط محیطی، سازگار باشد. بیشتر بخوانید.
پایداری تولید: گرماژ یکنواخت به کاهش نوسان کیفیت در طول تولید کمک میکند.
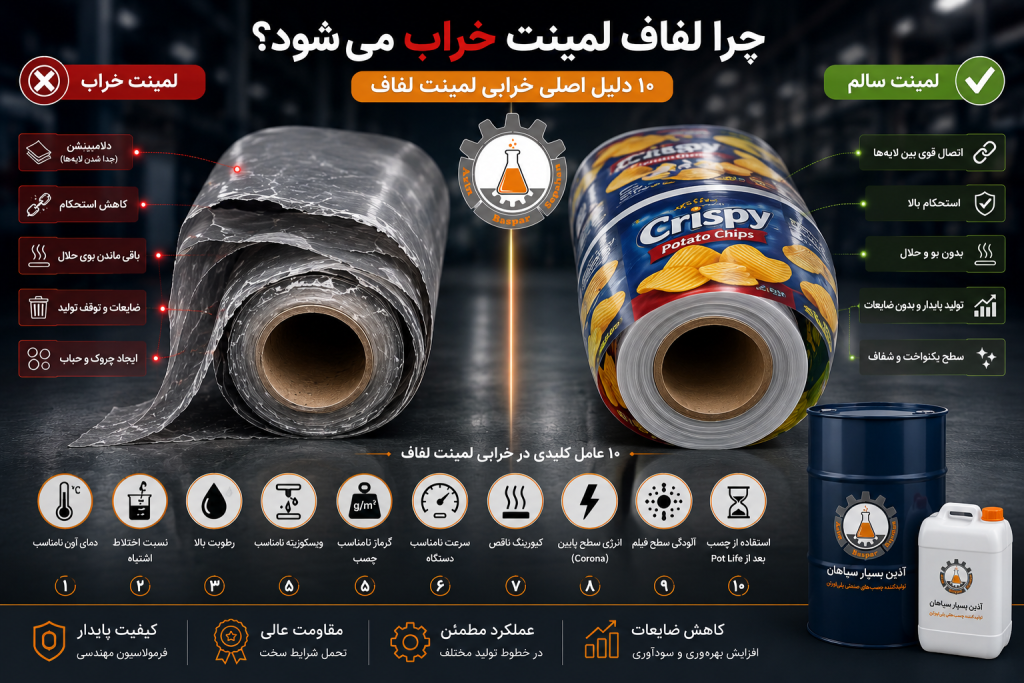
نکته مهم این است که گرماژ تنها یکی از عوامل مؤثر بر کیفیت لمینت است. حتی اگر مقدار چسب مناسب باشد، تنظیم نبودن نسبت اختلاط چسب و هاردنر، خشککردن نامناسب، آلودگی سطح فیلم یا آمادهسازی نامناسب سطح میتواند کیفیت اتصال را کاهش دهد.
گرماژ چسب لمینت چگونه اندازهگیری میشود؟
برای کنترل دقیق گرماژ، ابتدا باید مشخص شود که خط تولید بر اساس وزن چسب تر تنظیم میشود یا وزن لایه چسب خشک. این دو مقدار بهخصوص در چسبهای حلالی تفاوت دارند.
۱. اندازهگیری گرماژ خشک
در این روش، وزن چسب باقیمانده روی سطح پس از حذف مواد فرار و خشکشدن، نسبت به مساحت سطح محاسبه میشود.
فرمول کلی به این صورت است:
G: گرماژ چسب بر حسب گرم بر مترمربع
m: جرم چسب باقیمانده بر حسب گرم
: مساحت نمونه بر حسب مترمربع
برای مثال، اگر وزن چسب خشک روی نمونهای به مساحت یک مترمربع، ۲ گرم باشد، گرماژ خشک برابر با ۲ گرم بر مترمربع است.
۲. اندازهگیری گرماژ تر
در این روش، جرم مخلوط چسبی که پیش از خشکشدن روی سطح اعمال شده است اندازهگیری میشود. این مقدار شامل مواد غیرفرار و در چسبهای حلالی، حلال موجود در مخلوط نیز میشود.
اگر درصد مواد جامد چسب مشخص باشد، میتوان گرماژ تر و خشک را بهصورت تقریبی به یکدیگر تبدیل کرد.
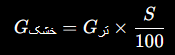
در این فرمول، S درصد وزنی مواد جامد مخلوط آماده مصرف است.
مثال: اگر گرماژ تر ۵ گرم بر مترمربع و درصد مواد جامد مخلوط ۴۰ درصد باشد:
 بنابراین گرماژ خشک نظری برابر با ۲ گرم بر مترمربع خواهد بود.
این محاسبه بر فرض ثابت بودن درصد مواد جامد و حذف کامل مواد فرار انجام میشود. برای اندازهگیری دقیق، باید روش آزمون و شرایط اندازهگیری مشخص باشند.
۳. کنترل گرماژ در خط تولید
در خطوط صنعتی، میتوان از روشهای وزنی، تجهیزات کنترل پوشش یا سیستمهای اندازهگیری آنلاین استفاده کرد. انتخاب روش به نوع دستگاه، دقت موردنیاز و امکان دسترسی به نمونه بستگی دارد.
برای کنترل دستی، نمونهبرداری از عرض فیلم و اندازهگیری وزن پیش و پس از اعمال چسب میتواند به بررسی یکنواختی پوشش کمک کند؛ البته در چسبهای حلالی، برای محاسبه گرماژ خشک باید اثر تبخیر حلال نیز لحاظ شود.
مقدار مناسب گرماژ چسب لمینت چقدر است؟
این سؤال پاسخ واحدی ندارد. گرماژ مناسب باید برای ترکیب مشخصی از چسب، فیلمها، ساختار بستهبندی و شرایط تولید تعیین شود.
برای نمونه، در اطلاعات فنی محصول Flextra SB 104 mono از شرکت H.B. Fuller، مقادیر توصیهشده برای برخی کاربردها متفاوت است: برای لمینیشن استاندارد فیلم چاپشده، بازه ۳ تا ۳٫۵ گرم بر مترمربع و برای فیلم چاپنشده، بازه ۲٫۵ تا ۳ گرم بر مترمربع ذکر شده است. این اعداد مربوط به همان محصول و شرایط کاربرد آن هستند و نباید به همه چسبهای لمینت تعمیم داده شوند.(لینک منبع)
بنابراین برای تعیین گرماژ در خط تولید خود، از جدول زیر بهعنوان راهنمای عوامل تصمیمگیری استفاده کنید، نه جدول مقادیر قطعی مصرف:
عامل | تأثیر بر تعیین گرماژ |
|---|---|
نوع چسب | فرمولاسیون و درصد مواد جامد بر مقدار مصرف اثر میگذارند. |
جنس فیلمها | PET، BOPP، PE و فویل آلومینیوم رفتار سطحی متفاوتی دارند. |
چاپ و مرکب | نوع مرکب، پوشش چاپ و شرایط سطح میتوانند نیاز به چسب را تغییر دهند. |
ساختار لمینت | ترکیب لایهها و عملکرد موردنیاز بستهبندی مهم است. |
سرعت خط | باید با قابلیت پوششدهی، خشککردن و شرایط اتصال هماهنگ باشد. |
کیفیت سطح | زبری، آلودگی و انرژی سطحی بر ترشوندگی و اتصال اثر میگذارند. |
شرایط مصرف نهایی | نیازهای مکانیکی، حرارتی و محیطی بر انتخاب سیستم چسب و گرماژ تأثیر دارند. |
برای بستهبندیهای چاپشده، فویلدار یا دارای کاربردهای خاص، نباید صرفاً بر اساس تجربه یک ساختار دیگر تصمیم گرفت. بهتر است بازه پیشنهادی سازنده چسب مبنا قرار گیرد و سپس با آزمایش روی ساختار واقعی تأیید شود.
 اگر گرماژ چسب لمینت کم باشد چه اتفاقی میافتد؟
 اگر گرماژ چسب لمینت کم باشد چه اتفاقی میافتد؟
وقتی چسب کمتری از مقدار موردنیاز اعمال شود، ممکن است سطح فیلم بهطور کامل با چسب پوشش داده نشود یا در بخشهایی از عرض رول، اتصال ضعیفتری ایجاد شود.
پیامدهای احتمالی عبارتاند از:
کاهش استحکام اتصال بین لایهها
ایجاد نقاط ضعیف در سطح لمینت
افزایش احتمال دلامینیشن
نوسان کیفیت در عرض رول
کاهش پایداری بستهبندی در مراحل تبدیل و مصرف
البته مشاهده دلامینیشن بهتنهایی ثابت نمیکند که گرماژ کم بوده است. آمادهسازی نامناسب سطح، اختلاط اشتباه چسب و هاردنر، خشککردن نامناسب یا زمان کیورینگ ناکافی نیز میتوانند باعث جداشدگی لایهها شوند.
اگر گرماژ چسب لمینت بیش از حد باشد چه میشود؟
افزایش گرماژ همیشه کیفیت را بهتر نمیکند. وقتی مقدار چسب از نیاز واقعی ساختار بیشتر باشد، علاوه بر افزایش مصرف، ممکن است مشکلات فرایندی یا ظاهری ایجاد شوند.
برخی پیامدهای احتمالی عبارتاند از:
افزایش هزینه مواد اولیه
تغییر در انعطافپذیری یا حس سطحی لفاف
دشوارتر شدن کنترل یکنواختی پوشش
افزایش بار واردشده به سیستم خشککن در چسبهای حلالی
ایجاد عیوب ظاهری یا مشکلات تبدیل، بسته به نوع چسب و ساختار
بروز هرکدام از این مشکلات قطعی نیست و به فرمولاسیون، تجهیزات و شرایط تولید بستگی دارد. نکته اصلی این است که هدف، اعمال مقدار کافی و یکنواخت چسب است، نه رسیدن به بیشترین گرماژ ممکن.
ارتباط گرماژ چسب لمینت با ویسکوزیته و سرعت دستگاه
گرماژ، ویسکوزیته و سرعت خط باید در کنار هم بررسی شوند.
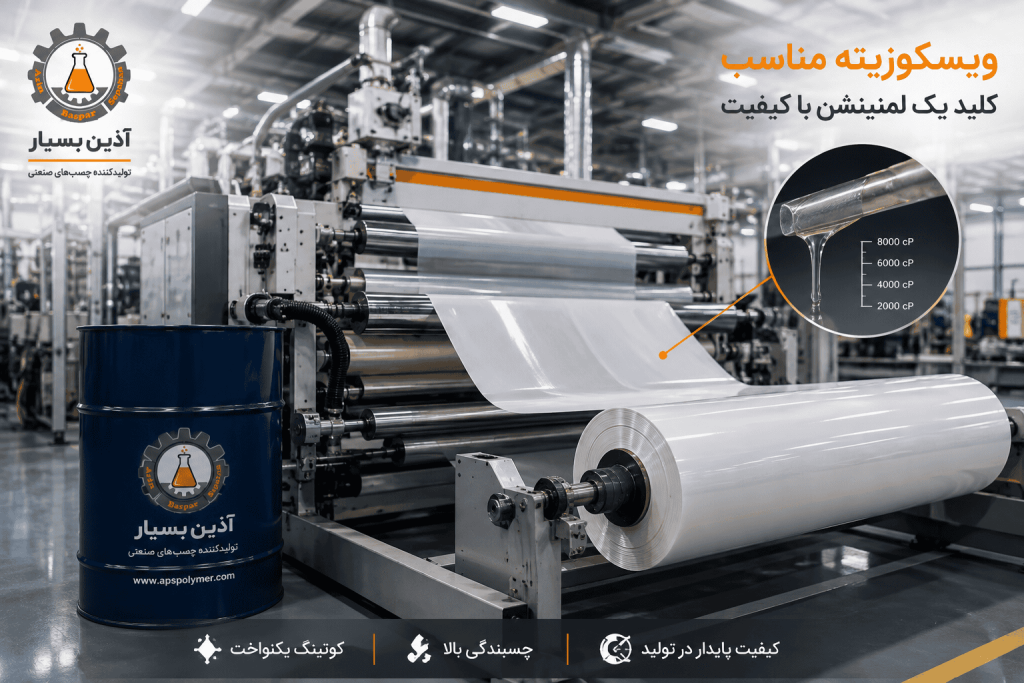
ویسکوزیته چسب بر نحوه انتقال و پخششدن آن در سیستم کوتینگ اثر میگذارد. اگر ویسکوزیته با شرایط دستگاه هماهنگ نباشد، کنترل مقدار اعمالشده و یکنواختی پوشش دشوارتر میشود.
سرعت دستگاه نیز میتواند بر زمان در دسترس برای انتقال چسب، تبخیر حلال و تماس مناسب لایهها اثر بگذارد. به همین دلیل، تغییر سرعت بدون بررسی سایر تنظیمات ممکن است باعث تغییر کیفیت لمینت شود.
اگر برای رسیدن به گرماژ هدف، اپراتور مرتب تنظیمات دستگاه را تغییر میدهد، بهتر است این موارد همزمان بررسی شوند:
دمای چسب و پاتیل
ویسکوزیته مخلوط در شرایط واقعی کار
وضعیت رولهای کوتینگ و تیغهها
سرعت دستگاه
دمای آون و عملکرد تهویه
نسبت اختلاط چسب و هاردنر، در سیستمهای دوجزئی
برای مطالعه بیشتر درباره این ارتباط، مقاله داخلی «ویسکوزیته چسب لمینت چیست و چگونه روی کیفیت لمینیشن اثر میگذارد؟» را بهعنوان لینک داخلی قرار بده.
چگونه گرماژ مناسب را در خط تولید تنظیم کنیم؟
برای اینکه تنظیم گرماژ بر اساس حدس و تجربه شخصی انجام نشود، بهتر است یک روند مشخص داشته باشید.
گام اول: مشخص کردن مقدار هدف
ابتدا مقدار پیشنهادی در دیتاشیت چسب و شرایط کاربرد آن را بررسی کنید. مشخص کنید که مقدار هدف مربوط به چسب تر است یا خشک.
گام دوم: ثابت نگهداشتن شرایط آزمون
در زمان مقایسه گرماژها، تا حد امکان جنس و بچ فیلم، نسبت اختلاط، دما، ویسکوزیته و سرعت دستگاه را ثابت نگه دارید. در غیر این صورت مشخص نمیشود تغییر نتیجه ناشی از کدام عامل بوده است.
گام سوم: بررسی یکنواختی پوشش
فقط میانگین گرماژ کافی نیست. باید بررسی شود که آیا پوشش در عرض رول یکنواخت است یا بخشهایی از سطح چسب کمتری دریافت میکنند.
گام چهارم: ارزیابی استحکام اتصال
نمونههای تولیدشده را با روش آزمون مناسب برای ساختار موردنظر بررسی کنید. نتیجه باید با معیارهای کیفی محصول نهایی و الزامات کاربرد آن مقایسه شود.
گام پنجم: بررسی عملکرد پس از کیورینگ
در چسبهای واکنشی، استحکام اتصال ممکن است در طول زمان افزایش پیدا کند. بنابراین نمونه باید پس از زمان کیورینگ تعیینشده در دستورالعمل فنی ارزیابی شود، نه صرفاً بلافاصله پس از خروج از دستگاه.
گام ششم: ثبت تنظیمات نهایی
پس از تأیید شرایط مناسب، گرماژ، سرعت خط، دما، ویسکوزیته، نسبت اختلاط و زمان کیورینگ را ثبت کنید. این اطلاعات برای تکرارپذیری تولید و عیبیابی بعدی ارزش زیادی دارند.
گرماژ چسب لمینت چگونه روی هزینه تولید اثر میگذارد؟
مصرف چسب یکی از هزینههای مستقیم فرآیند لمینیشن است. حتی تغییر کوچک در گرماژ، در تیراژ بالا میتواند تفاوت محسوسی در مصرف مواد ایجاد کند.
برای برآورد نظری مقدار چسب خشک، از فرمول زیر استفاده میشود:

که در آن:
M: جرم چسب خشک موردنیاز بر حسب کیلوگرم
A: مساحت کل لمینت بر حسب مترمربع
G: گرماژ خشک بر حسب گرم بر مترمربع
برای مثال، اگر مساحت تولید ۵۰٬۰۰۰ مترمربع و گرماژ خشک هدف ۲ گرم بر مترمربع باشد:
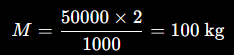 در این مثال، مقدار نظری چسب خشک ۱۰۰ کیلوگرم است. مصرف واقعی مخلوط چسب میتواند بیشتر باشد؛ زیرا باید درصد مواد جامد، نسبت اختلاط، ضایعات راهاندازی، باقیمانده مخزن و سایر تلفات فرایند در نظر گرفته شوند.
در چسب حلالی، برای تبدیل این مقدار به وزن مخلوط آماده مصرف باید درصد مواد جامد مخلوط نهایی را بدانید. همچنین در سیستم دوجزئی، نسبت اختلاط و مقدار هاردنر باید مطابق دستورالعمل همان محصول محاسبه شود.
عیبیابی مشکلات مربوط به گرماژ چسب لمینت
اگر کیفیت لمینت تغییر کرده یا مصرف چسب از مقدار معمول بیشتر شده است، این جدول میتواند برای شروع بررسی به اپراتور و مسئول کنترل کیفیت کمک کند.
مشکل مشاهدهشده | علتهای احتمالی | اقدام پیشنهادی |
|---|---|---|
کاهش استحکام اتصال | گرماژ ناکافی، ترشوندگی ضعیف یا اختلاط نامناسب | اندازهگیری گرماژ و بررسی شرایط سطح و اختلاط |
دلامینیشن در بخشی از عرض رول | پوشش غیریکنواخت یا مشکل در سیستم کوتینگ | اندازهگیری گرماژ در چند نقطه از عرض فیلم |
مصرف چسب بیشتر از حد انتظار | گرماژ بالا، تنظیم نامناسب کوتینگ یا ضایعات زیاد | محاسبه مصرف واقعی و بررسی تنظیمات دستگاه |
عیوب ظاهری در لمینت | پوشش غیریکنواخت، ویسکوزیته نامناسب یا خشککردن ناکافی | بررسی همزمان گرماژ، ویسکوزیته و آون |
کیفیت متغیر بین شیفتها | تغییر شرایط اختلاط، دما یا تنظیمات دستگاه | ثبت پارامترها و تدوین دستورالعمل ثابت تولید |
این جدول برای عیبیابی اولیه است؛ تشخیص قطعی باید با بررسی نمونه، ساختار لفاف و شرایط واقعی خط تولید انجام شود.
سؤالات متداول درباره گرماژ چسب لمینت
گرماژ چسب لمینت چیست؟
گرماژ مناسب چسب لمینت چقدر است؟
آیا افزایش گرماژ باعث افزایش چسبندگی میشود؟
تفاوت گرماژ تر و گرماژ خشک چسب لمینت چیست؟
آیا گرماژ کم باعث دلامینیشن میشود؟
چگونه میتوان مصرف چسب لمینت را کاهش داد؟
آیا گرماژ چسب لمینت حلالی و بدون حلال یکسان است؟
آذین بسپار سپاهان؛ همراه فنی تولیدکنندگان بستهبندی
شرکت آذین بسپار سپاهان با بیش از ۱۵ سال تجربه در تولید چسبهای تخصصی پلییورتان، در زمینه تأمین چسب لمینت حلالی و سایر چسبهای صنعتی فعالیت میکند. انتخاب چسب متناسب با ساختار فیلم و شرایط خط تولید، نقش مهمی در دستیابی به کیفیت پایدار و کنترل مصرف مواد دارد.
برای بررسی فنی محصول متناسب با نیاز خط تولید خود، میتوانید با کارشناسان آذین بسپار در ارتباط باشید.