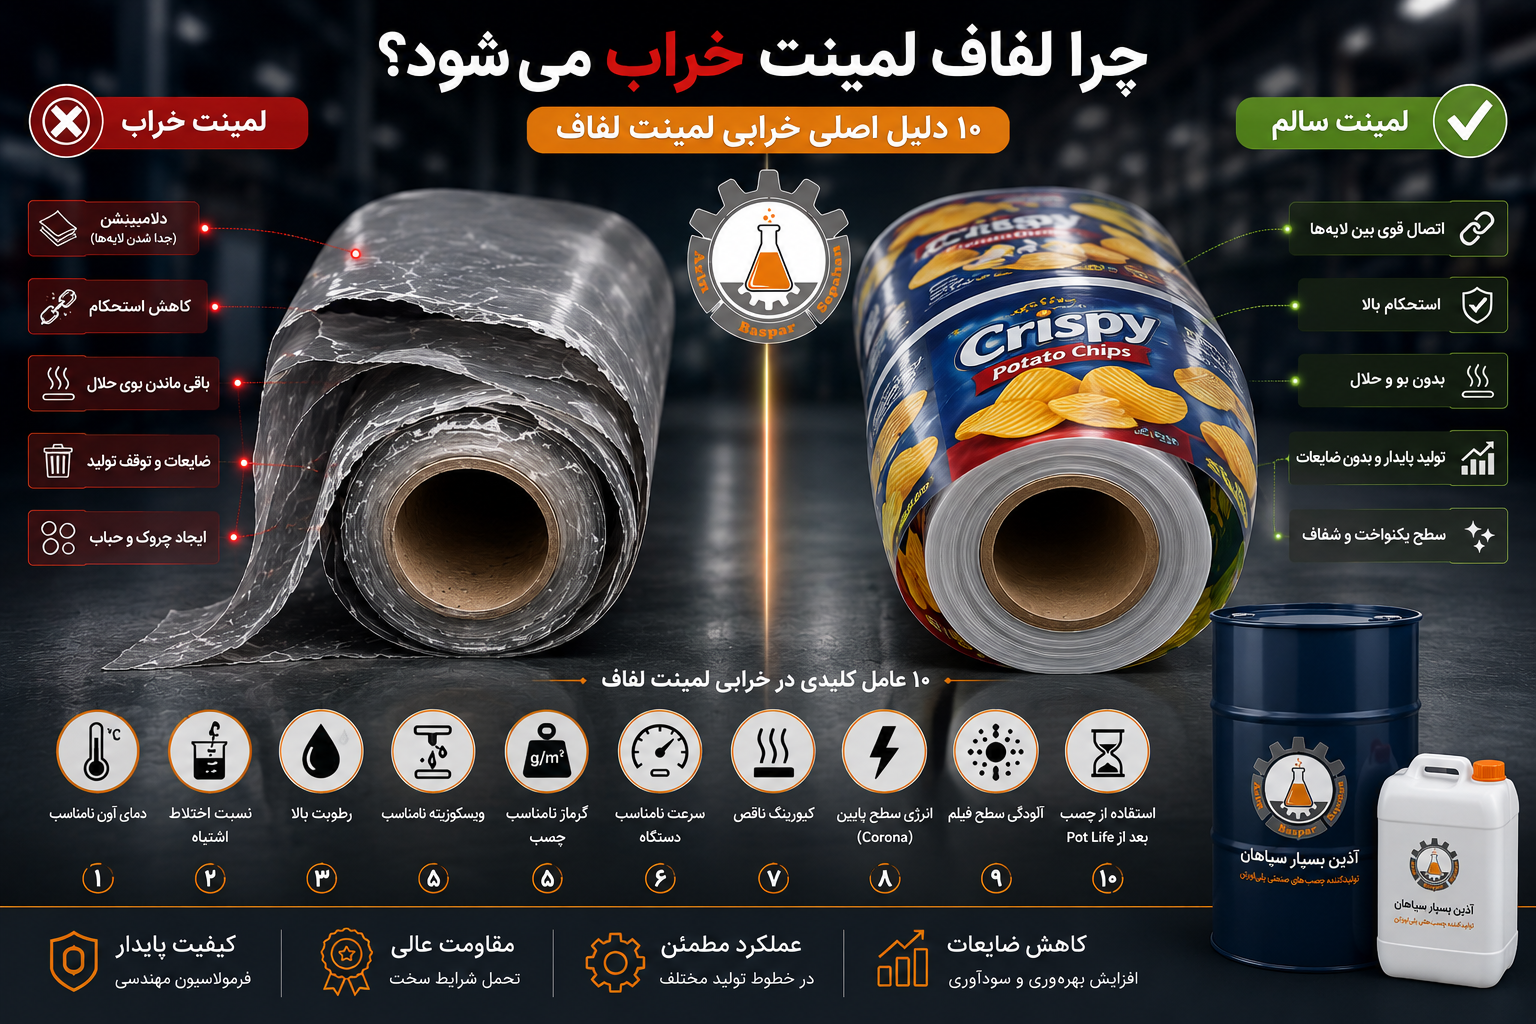
چرا لفاف لمینت خراب میشود؟ این سؤال یکی از رایجترین دغدغههای مدیران تولید، مسئولان کنترل کیفیت و فعالان صنعت بستهبندی است. اگر بعد از فرآیند لمینیشن با دلامینیشن، کاهش استحکام لفاف یا باقی ماندن بوی حلال روبهرو شدهاید، احتمال زیادی وجود دارد که یکی از پارامترهای فرآیند بهدرستی تنظیم نشده باشد. در این مقاله، مهمترین دلایل خرابی لمینت لفاف و نقش چسب لمینت حلالی در جلوگیری از این مشکلات را بررسی میکنیم.
آیا لفاف لمینت شما این علائم را دارد؟
اگر پاسخ شما به یکی یا چند مورد زیر بله است، احتمال زیادی وجود دارد که یکی از پارامترهای فرآیند لمینیشن بهدرستی تنظیم نشده باشد.
- لایههای لفاف بعد از چند ساعت یا چند روز از هم جدا میشوند (دلامینیشن).
- استحکام اتصال بین فیلمها کمتر از حد انتظار است.
- هنگام تست Peel، لایهها بهراحتی از هم جدا میشوند.
- بوی نامطبوع یا بوی حلال داخل بستهبندی باقی مانده است.
- چسب روی سطح فیلم بهصورت یکنواخت پخش نشده است.
- بخشی از لفاف بهخوبی چسبیده اما قسمتهای دیگر اتصال ضعیفی دارند.
- کیفیت لمینیشن در ابتدای رول با انتهای آن تفاوت دارد.
- بعد از برش یا دوخت، لایههای بستهبندی از هم باز میشوند.
اگر هر یک از این مشکلات را مشاهده کردهاید، قبل از اینکه کیفیت چسب را مقصر بدانید، بهتر است تمام مراحل فرآیند تولید را بررسی کنید. در ادامه مقاله، رایجترین دلایل خرابی لمینت لفاف را بررسی میکنیم و برای هر مورد، راهکارهای عملی ارائه میدهیم.
خلاصه مقاله در یک دقیقه
اگر فرصت مطالعه کل مقاله را ندارید، این بخش خلاصهای از مهمترین نکات را در اختیارتان قرار میدهد.
مهمترین دلایل خرابی لمینت لفاف عبارتاند از:
- رعایت نکردن نسبت اختلاط چسب و هاردنر
- تنظیم نبودن دمای آون
- ویسکوزیته نامناسب چسب
- گرماژ اشتباه چسب
- سرعت نامناسب دستگاه
- رطوبت بالای محیط یا لفاف
- کیورینگ ناقص
- پایین بودن انرژی سطح فیلم (Corona)
- آلودگی سطح فیلم
- استفاده از چسب پس از پایان Pot Life
خبر خوب این است که تقریباً تمام این مشکلات قابل پیشگیری هستند؛ به شرطی که فرآیند تولید بهدرستی کنترل شود.
چرا لفاف لمینت خراب میشود؟
فرض کنید بستهبندی از دستگاه خارج شده، ظاهر آن کاملاً طبیعی است و حتی تست اولیه هم بدون مشکل انجام میشود.
اما چند روز بعد، زمانی که محصول وارد انبار میشود یا به دست مشتری میرسد، لایههای لفاف از هم جدا میشوند، استحکام کاهش پیدا میکند یا حتی بوی نامطلوبی داخل بسته ایجاد میشود.
اولین واکنش معمولاً این است:
«حتماً چسب کیفیت خوبی نداشته است. »
اما واقعیت همیشه این نیست.
طبق تجربه کارشناسان فنی آذین بسپار سپاهان، در بخش قابلتوجهی از پروژههایی که برای بررسی مشکلات لمینیشن مراجعه میکنند، کیفیت چسب عامل اصلی نیست؛ بلکه یکی یا چند پارامتر خط تولید بهدرستی تنظیم نشده است.
به همین دلیل، اگر میخواهید بدانید چرا لفاف لمینت خراب میشود یا به دنبال دلایل خرابی لمینت لفاف هستید، بهتر است قبل از تعویض چسب، کل فرآیند تولید را بررسی کنید.
در ادامه، رایجترین اشتباهاتی را بررسی میکنیم که میتوانند باعث دلامینیشن، کاهش استحکام لفاف و افت کیفیت بستهبندی شوند.
قبل تر و در این مقاله راجع به انتخاب فیلم مناسب برای لمینت لفاف در صنایع مختلف گفتیم .
دلایل خرابی لمینت لفاف در یک نگاه
ردیف | علت خرابی لمینت لفاف | دلامینیشن | کاهش استحکام لفاف | عدم کوتینگ مناسب چسب | انتقال بوی نامطلوب |
۱ | تنظیم نبودن دمای آون، دمای چسب یا دمای پاتیل | ✅ | ✅ | ✅ | ✅ |
۲ | رعایت نکردن نسبت اختلاط چسب و هاردنر | ✅ | ✅ | ❌ | ❌ |
۳ | سرعت نامناسب دستگاه | ✅ | ✅ | ✅ | ❌ |
۴ | گرماژ نامناسب چسب | ✅ | ✅ | ✅ | ❌ |
۵ | ویسکوزیته نامناسب | ✅ | ✅ | ✅ | ✅ |
۶ | رطوبت بالای محیط یا لفاف | ✅ | ✅ | ❌ | ❌ |
۷ | کیورینگ ناقص | ✅ | ✅ | ❌ | ✅ |
۸ | انرژی سطح پایین فیلم | ✅ | ✅ | ✅ | ❌ |
۹ | آلودگی سطح فیلم | ✅ | ✅ | ✅ | ❌ |
۱۰ | استفاده از چسب پس از پایان Pot Life | ✅ | ✅ | ✅ | ❌ |
چرا لفاف لمینت خراب میشود؟ مهمترین دلایل خرابی
در صنعت بستهبندی، هزینه واقعی فقط قیمت چسب یا فیلم نیست.
اگر یک رول چند هزار متری به دلیل دلامینیشن غیرقابل استفاده شود یا مشتری محصول را مرجوع کند، هزینه نهایی چندین برابر خواهد بود.
به همین دلیل، واحدهای تولیدی حرفهای قبل از اینکه به فکر تعویض چسب باشند، ابتدا علت اصلی خرابی را پیدا میکنند.
این نگاه باعث کاهش ضایعات، افزایش کیفیت و صرفهجویی در هزینهها میشود.
در این مقاله به صورت تخصصی راجع به دلامینیشن و علت های آن و راهکارهای جلوگیری صحبت کردیم.
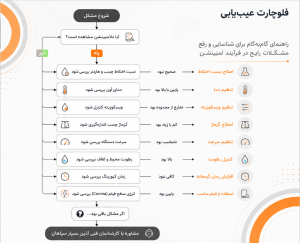
اشتباه اول؛ تنظیم نبودن دمای آون، دمای چسب و دمای پاتیل
یکی از مهمترین پاسخها به سؤال «چرا لفاف لمینت خراب میشود؟» همین مورد است.
در فرآیند لمینیشن، دمای آون وظیفه تبخیر کامل حلال را بر عهده دارد.
اگر دما کمتر از مقدار استاندارد باشد، بخشی از حلال داخل ساختار باقی میماند و استحکام اتصال کاهش پیدا میکند. در مقابل، اگر دما بیش از حد افزایش پیدا کند، ممکن است سطح چسب قبل از ایجاد اتصال مناسب خشک شود و کیفیت لمینیشن افت کند.
دمای خود چسب و پاتیل نیز روی ویسکوزیته و نحوه انتقال چسب به فیلم تأثیر مستقیم دارد.
راهکار
- کنترل روزانه دمای تمام زونهای آون
- کنترل دمای چسب قبل از شروع تولید
- بررسی دمای پاتیل در طول شیفت
- ثبت اطلاعات هر سفارش برای ردیابی مشکلات احتمالی
نظر کارشناس آذین بسپار سپاهان
در بسیاری از مراجعات فنی، مشاهده کردهایم که اختلاف چند درجهای در یکی از زونهای آون باعث کاهش کیفیت لمینیشن شده است؛ در حالی که اپراتور تصور میکرد مشکل از چسب است. به همین دلیل، اولین مرحله عیبیابی ما همیشه بررسی دمای واقعی خط تولید است.
اشتباه دوم؛ رعایت نکردن نسبت اختلاط چسب و هاردنر
اگر از کارشناسان فنی بخواهید فقط یک عامل را بهعنوان رایجترین دلیل دلامینیشن معرفی کنند، احتمال زیادی دارد که پاسخ آنها همین باشد.
چسبهای لمینت حلالی پلییورتان، سیستمهای دوجزئی هستند و عملکرد آنها به واکنش دقیق بین رزین و هاردنر وابسته است.
اگر نسبت اختلاط حتی کمی از مقدار توصیهشده فاصله بگیرد، واکنش شیمیایی کامل نمیشود و استحکام نهایی اتصال کاهش پیدا میکند.
نتیجه این اتفاق میتواند شامل موارد زیر باشد:
- دلامینیشن
- کاهش استحکام لفاف
- افت مقاومت حرارتی
- کاهش مقاومت شیمیایی
برخی اپراتورها تصور میکنند اضافه کردن هاردنر بیشتر، اتصال را قویتر میکند؛ اما این تصور اشتباه است و میتواند کیفیت نهایی را کاهش دهد.
راهکار
- استفاده از تجهیزات دقیق برای اختلاط
- کالیبره بودن سیستم دوزینگ
- آموزش اپراتورها
- کنترل نسبت اختلاط در ابتدای هر شیفت کاری
نظر کارشناس آذین بسپار سپاهان
اگر بعد از بررسی نسبت اختلاط همچنان مشکل باقی بود، کارشناسان فنی آذین بسپار سپاهان میتوانند با بررسی مشخصات فیلم، شرایط تولید و پارامترهای خط، علت اصلی را شناسایی کنند. در بسیاری از موارد، بدون تعویض چسب و تنها با اصلاح تنظیمات، مشکل برطرف شده است.
اشتباه سوم؛ انتخاب سرعت نامناسب دستگاه لمینت
یکی دیگر از پاسخهای مهم به سؤال «چرا لفاف لمینت خراب میشود؟»، تنظیم نبودن سرعت خط تولید است.
در بسیاری از کارخانهها، برای افزایش ظرفیت تولید، سرعت دستگاه افزایش پیدا میکند. این کار اگر بدون در نظر گرفتن مشخصات چسب، نوع فیلم و دمای آون انجام شود، معمولاً نتیجه مطلوبی نخواهد داشت.
وقتی سرعت بیش از حد زیاد باشد، چسب زمان کافی برای پخش یکنواخت و تبخیر کامل حلال ندارد. در نتیجه اتصال بین دو لایه بهطور کامل شکل نمیگیرد و احتمال دلامینیشن افزایش پیدا میکند.
از طرف دیگر، سرعت بیش از حد پایین نیز همیشه مزیت نیست. در بعضی شرایط ممکن است باعث مصرف بیش از حد انرژی، افزایش زمان تولید یا حتی تغییر رفتار چسب روی سطح فیلم شود.
بنابراین سرعت دستگاه باید متناسب با موارد زیر انتخاب شود:
- نوع فیلم (PET، BOPP، PE و …)
- نوع چسب لمینت حلالی
- دمای آون
- گرماژ چسب
- شرایط محیط تولید
راهکار
- سرعت دستگاه را مطابق دستورالعمل فنی چسب تنظیم کنید.
- هنگام تغییر نوع فیلم یا گرماژ، سرعت خط را دوباره بررسی کنید.
- اگر کیفیت اتصال کاهش پیدا کرد، تنها به چسب شک نکنید؛ سرعت دستگاه نیز باید بررسی شود.
نظر کارشناس آذین بسپار سپاهان
یکی از اشتباهات رایج این است که اپراتور برای افزایش تولید، سرعت دستگاه را بالا میبرد اما سایر پارامترها را ثابت نگه میدارد. در این شرایط، حتی یک چسب باکیفیت نیز نمیتواند عملکرد ایدهآل خود را نشان دهد.
اشتباه چهارم؛ گرماژ نامناسب چسب
گرماژ چسب، یعنی مقدار واقعی چسبی که روی سطح فیلم قرار میگیرد.
اگر گرماژ کمتر از مقدار موردنیاز باشد، سطح تماس کافی بین دو فیلم ایجاد نمیشود و استحکام اتصال کاهش پیدا میکند.
در مقابل، اگر گرماژ بیش از حد زیاد باشد، نهتنها مصرف چسب افزایش مییابد، بلکه ممکن است تبخیر حلال نیز بهطور کامل انجام نشود و مشکلاتی مانند باقی ماندن بو یا کاهش کیفیت لمینیشن ایجاد شود.
به همین دلیل، همیشه بیشتر بودن چسب به معنای بهتر بودن اتصال نیست.
راهکار
- گرماژ را با توجه به نوع فیلم و کاربرد بستهبندی انتخاب کنید.
- بهصورت دورهای گرماژ واقعی را اندازهگیری کنید.
- تنظیمات رولهای انتقال چسب را بررسی کنید.
اشتباه پنجم؛ تنظیم نبودن ویسکوزیته چسب
ویسکوزیته یکی از مهمترین پارامترهایی است که مستقیماً روی کیفیت کوتینگ چسب تأثیر میگذارد.
اگر ویسکوزیته پایینتر از حد استاندارد باشد، چسب بیش از حد روان شده و گرماژ واقعی کاهش پیدا میکند.
اگر هم ویسکوزیته بیش از حد بالا باشد، چسب بهخوبی روی سطح فیلم پخش نمیشود و پوشش یکنواختی ایجاد نمیکند.
در هر دو حالت، احتمال خرابی لمینت لفاف افزایش پیدا میکند.
راهکار
- ویسکوزیته را قبل از شروع هر شیفت اندازهگیری کنید.
- دمای چسب را ثابت نگه دارید.
- از حلال مناسب و باکیفیت استفاده کنید.
- نتایج اندازهگیری را ثبت و تحلیل کنید.
نظر کارشناس آذین بسپار سپاهان
در برخی خطوط تولید، تنها با اصلاح ویسکوزیته، کیفیت لمینیشن بهطور محسوسی بهبود پیدا کرده است. به همین دلیل، این پارامتر نباید فقط هنگام بروز مشکل بررسی شود؛ بلکه بهتر است به بخشی از کنترل روزانه خط تولید تبدیل شود.
اشتباه ششم؛ رطوبت بالای محیط یا لفاف
رطوبت یکی از عواملی است که معمولاً کمتر به آن توجه میشود، اما میتواند تأثیر قابلتوجهی بر عملکرد چسبهای پلییورتان داشته باشد.
هاردنرهای ایزوسیاناتی نسبت به رطوبت حساس هستند. اگر رطوبت محیط یا خود لفاف بالا باشد، بخشی از هاردنر قبل از واکنش با رزین، با رطوبت هوا واکنش میدهد.
نتیجه این اتفاق، کاهش استحکام اتصال و افزایش احتمال دلامینیشن است.
این مشکل در فصلهای مرطوب سال یا کارخانههایی که کنترل مناسبی روی شرایط محیطی ندارند، بیشتر مشاهده میشود.
راهکار
- رطوبت سالن تولید را کنترل کنید.
- رولهای فیلم را در شرایط استاندارد نگهداری کنید.
- از ورود رولهای بسیار سرد به سالن گرم بدون زمان همدما شدن جلوگیری کنید.
اشتباه هفتم؛ خارج کردن زودهنگام رولها از گرمخانه
یکی از رایجترین دلایل خرابی لمینت لفاف، کامل نشدن فرآیند کیورینگ است.
گاهی به دلیل فشار برنامه تولید، رولها قبل از رسیدن به استحکام نهایی از گرمخانه خارج میشوند.
در ظاهر ممکن است اتصال مناسب به نظر برسد، اما واکنش شیمیایی چسب هنوز کامل نشده است.
در نتیجه، چند روز بعد دلامینیشن یا کاهش استحکام خود را نشان میدهد.
راهکار
- زمان کیورینگ را بر اساس مشخصات چسب رعایت کنید.
- دمای گرمخانه را کنترل کنید.
- برای سفارشهای حساس، قبل از برش یا دوخت، تست استحکام انجام دهید.
نظر کارشناس آذین بسپار سپاهان
در بسیاری از موارد، مشتری تصور میکند کیفیت چسب کاهش پیدا کرده است، اما پس از بررسی مشخص میشود که رولها تنها چند ساعت زودتر از زمان استاندارد از گرمخانه خارج شدهاند. رعایت زمان کیورینگ، بهاندازه انتخاب چسب مناسب اهمیت دارد.
عالی، حالا میرسیم به بخشی که معمولاً اکثر مقالات فارسی اصلاً به آن نمیپردازند. این بخش هم از نظر فنی ارزش بالایی دارد و هم باعث میشود مقالهات از مقالات رقبا متمایز شود.
اشتباه هشتم؛ پایین بودن انرژی سطح فیلم (Corona Treatment)
اگر تا اینجای مقاله از خودتان پرسیدهاید «چرا لفاف لمینت خراب میشود، در حالی که همه تنظیمات دستگاه درست بوده است؟»، بهتر است کیفیت سطح فیلم را نیز بررسی کنید.
فیلمهایی مانند PET، BOPP و برخی فیلمهای پلیمری قبل از لمینیشن تحت فرآیندی به نام Corona Treatment قرار میگیرند. هدف این فرآیند افزایش انرژی سطح فیلم است تا چسب بتواند بهخوبی روی آن پخش شده و اتصال محکمی ایجاد کند.
اما این انرژی سطح همیشه ثابت نمیماند. اگر رول فیلم مدت زیادی در انبار بماند یا کیفیت عملیات کرونا مناسب نباشد، انرژی سطح کاهش پیدا میکند.
در این شرایط حتی بهترین چسب لمینت حلالی نیز نمیتواند اتصال ایدهآلی ایجاد کند.
راهکار
- انرژی سطح فیلم را قبل از تولید اندازهگیری کنید.
- از فیلمهایی با Corona مناسب استفاده کنید.
- رولهای قدیمی را قبل از مصرف مجدداً بررسی کنید.
نظر کارشناس آذین بسپار سپاهان
در برخی پروژهها، مشتری چندین بار چسب را تعویض کرده بود، اما مشکل همچنان ادامه داشت. پس از بررسی مشخص شد که انرژی سطح فیلم از مقدار استاندارد پایینتر بوده و همین موضوع علت اصلی کاهش استحکام اتصال بوده است.
اشتباه نهم؛ آلودگی سطح فیلم
گاهی علت خرابی لمینت لفاف به اندازه چند ذره گردوغبار ساده است.
وجود روغن، گردوغبار، سیلیکون، رطوبت یا حتی اثر انگشت روی سطح فیلم میتواند مانع تماس کامل چسب با سطح شود.
در ظاهر همه چیز طبیعی به نظر میرسد، اما پس از گذشت چند روز، اتصال در همان نقاط ضعیف شده و دلامینیشن اتفاق میافتد.
این مشکل بیشتر در کارخانههایی دیده میشود که شرایط نگهداری رولها یا نظافت محیط تولید بهدرستی کنترل نمیشود.
راهکار
- رولها را در محیط تمیز نگهداری کنید.
- قبل از تولید، سطح فیلم را بررسی کنید.
- از تماس مستقیم دست با سطح فیلم جلوگیری کنید.
- نظافت منظم دستگاه و غلتکها را در برنامه نگهداری قرار دهید.
اشتباه دهم؛ استفاده از چسب پس از پایان Pot Life
یکی از اشتباهاتی که شاید کمتر دیده شود، اما تأثیر زیادی بر کیفیت لمینیشن دارد، استفاده از چسب پس از پایان Pot Life است.
بعد از اختلاط رزین و هاردنر، واکنش شیمیایی آغاز میشود و چسب فقط تا مدت مشخصی خواص مطلوب خود را حفظ میکند.
اگر بعد از پایان این زمان از چسب استفاده شود، ممکن است ظاهر آن تغییری نکرده باشد، اما کیفیت اتصال بهشدت کاهش پیدا میکند.
نتیجه این اشتباه معمولاً به شکل کاهش استحکام، دلامینیشن یا حتی افزایش ضایعات تولید ظاهر میشود.
راهکار
- زمان اختلاط را ثبت کنید.
- فقط به اندازه نیاز روزانه چسب آماده کنید.
- از مصرف چسب پس از پایان Pot Life خودداری کنید.
نظر کارشناس آذین بسپار سپاهان
Pot Life فقط یک عدد داخل دیتاشیت نیست؛ این عدد حاصل آزمایشهای فنی است و رعایت آن نقش مهمی در دستیابی به کیفیت پایدار دارد.
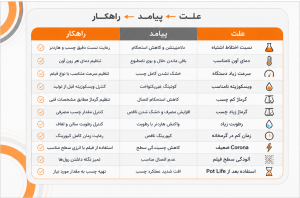
چکلیست عیبیابی؛ قبل از اینکه چسب را مقصر بدانید
چرا لفاف لمینت خراب میشود؟ اگر با دلامینیشن یا کاهش استحکام لفاف روبهرو شدید، قبل از تعویض چسب این موارد را بررسی کنید:
✅ نسبت اختلاط چسب و هاردنر صحیح است.
✅ ویسکوزیته چسب در محدوده استاندارد قرار دارد.
✅ دمای تمام زونهای آون کنترل شده است.
✅ دمای چسب و پاتیل مناسب است.
✅ سرعت دستگاه با نوع فیلم هماهنگ است.
✅ گرماژ چسب مطابق دستورالعمل تنظیم شده است.
✅ انرژی سطح فیلم مناسب است.
✅ سطح فیلم کاملاً تمیز است.
✅ رطوبت سالن و لفاف کنترل شده است.
✅ زمان کافی برای کیورینگ در نظر گرفته شده است.
اگر پاسخ همه این موارد مثبت باشد، احتمال بروز خرابی لمینت به شکل قابلتوجهی کاهش پیدا میکند.
اشتباهی که کمتر کسی به آن توجه میکند
بیشتر افراد هنگام بروز مشکل به دنبال یک علت میگردند.
اما واقعیت این است که در بسیاری از خطوط تولید، خرابی لمینت نتیجه ترکیب چند خطای کوچک است.
برای مثال:
- دمای آون فقط ۵ درجه کمتر از مقدار استاندارد باشد.
- ویسکوزیته کمی بالاتر از حد مطلوب باشد.
- زمان کیورینگ نیز چند ساعت کمتر رعایت شود.
هرکدام از این موارد شاید بهتنهایی مشکل جدی ایجاد نکنند، اما کنار هم میتوانند کیفیت اتصال را بهشدت کاهش دهند.
به همین دلیل، عیبیابی حرفهای یعنی بررسی تمام فرآیند، نه فقط یک پارامتر.
سؤالات متداول
چرا لفاف لمینت بعد از چند روز از هم جدا میشود؟
در بیشتر موارد، علت این مشکل کیورینگ ناقص، نسبت اختلاط نادرست چسب و هاردنر، تنظیم نبودن دمای آون یا رطوبت بالای محیط است.
آیا همیشه کیفیت پایین چسب باعث دلامینیشن میشود؟
خیر. تجربه خطوط تولید نشان میدهد که بخش قابلتوجهی از مشکلات به تنظیم نبودن فرآیند تولید مربوط است، نه کیفیت چسب.
آیا افزایش مقدار هاردنر باعث استحکام بیشتر میشود؟
خیر. نسبت اختلاط باید دقیقاً مطابق دستورالعمل تولیدکننده باشد. افزایش یا کاهش هاردنر میتواند کیفیت اتصال را کاهش دهد.
چگونه میتوان از خرابی لمینت لفاف جلوگیری کرد؟
با انتخاب چسب مناسب، رعایت نسبت اختلاط، کنترل دمای آون، تنظیم ویسکوزیته، انتخاب گرماژ مناسب، کنترل رطوبت و اختصاص زمان کافی برای کیورینگ.
جمعبندی
اگر بخواهیم در یک جمله به سؤال «چرا لفاف لمینت خراب میشود؟» پاسخ دهیم، باید بگوییم که در اغلب موارد، مشکل از کیفیت چسب نیست؛ بلکه از تنظیم نبودن فرآیند لمینیشن است.
دمای آون، نسبت اختلاط، ویسکوزیته، گرماژ چسب، سرعت دستگاه، رطوبت، انرژی سطح فیلم و زمان کیورینگ، همگی در کنار هم کیفیت نهایی اتصال را تعیین میکنند.
به همین دلیل، تولیدکنندگان حرفهای قبل از تعویض چسب، ابتدا کل فرآیند را بررسی میکنند. این رویکرد علاوه بر کاهش ضایعات، باعث افزایش کیفیت بستهبندی و کاهش هزینههای تولید نیز میشود.
آذین بسپار سپاهان؛ همراه فنی شما در کنار تأمین چسب
در آذین بسپار سپاهان، ما تنها تولیدکننده چسب لمینت حلالی نیستیم؛ تلاش میکنیم شریک فنی واحدهای تولیدی نیز باشیم.
با بیش از ۱۵ سال تجربه در تولید چسبهای پلییورتان صنعتی، بارها به مشتریانی کمک کردهایم که تصور میکردند مشکل از چسب است، اما پس از بررسی مشخص شد که علت اصلی در تنظیمات خط تولید، شرایط فرآیند یا انتخاب پارامترهای عملیاتی بوده است.
اگر در خط تولید خود با مشکلاتی مانند دلامینیشن، کاهش استحکام لفاف، باقی ماندن بوی حلال یا افت کیفیت لمینیشن مواجه شدهاید، کارشناسان فنی آذین بسپار سپاهان آمادهاند تا علاوه بر تأمین چسب مناسب، در بررسی شرایط خط تولید و ارائه راهکارهای تخصصی نیز در کنار شما باشند.
ما محصولات خود را با کیفیت پایدار، امکان تولید در تیراژهای مختلف و ارسال به سراسر ایران عرضه میکنیم؛ اما مهمتر از فروش محصول، ارائه راهکاری است که به کاهش ضایعات و افزایش کیفیت تولید شما کمک کند.
منابع:
برای آشنایی بیشتر با نقش Corona Treatment در خطوط لمینیشن میتوانید این مطلب تخصصی را مطالعه کنید.
در ارائه تخصصی TAPPI نیز نقش عملیات کرونا و خیسشوندگی سطح در کیفیت لمینیشن بررسی شده است.مطالعه مقاله.