ویسکوزیته چسب لمینت چیست و چگونه روی کیفیت لمینیشن اثر میگذارد؟
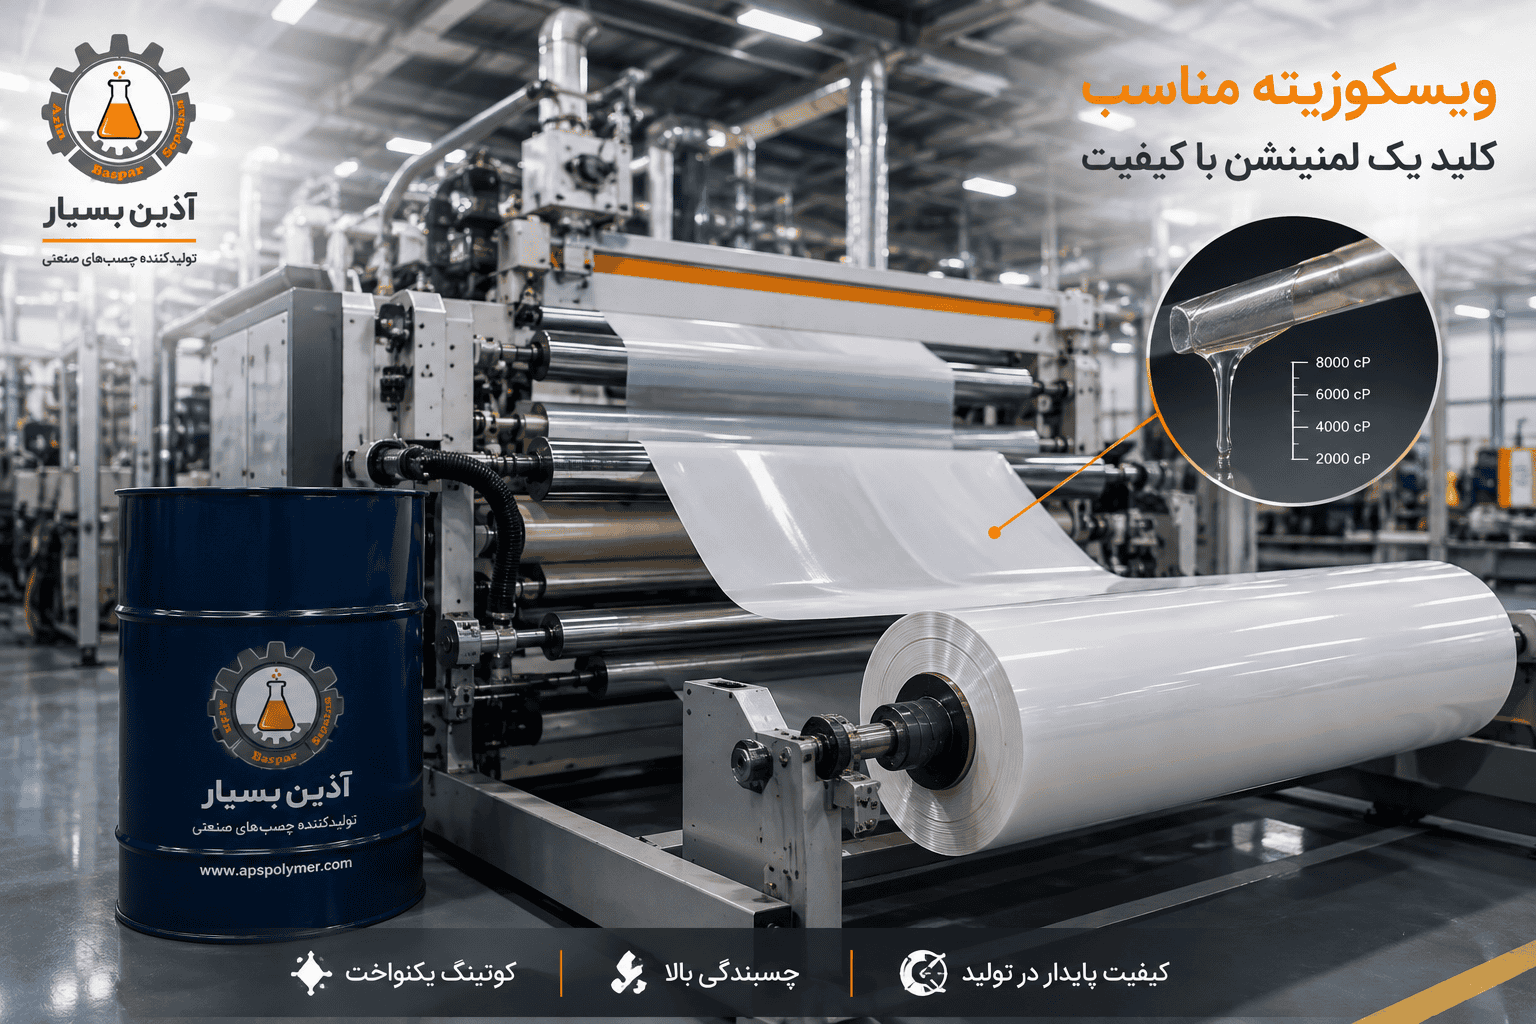
وقتی صحبت از کیفیت لمینیشن میشود، معمولاً اولین چیزهایی که به ذهن میرسد کیفیت فیلم، دستگاه لمینت یا خود چسب لمینت است. اما یک پارامتر کمتر دیدهشده میتواند تمام این عوامل را تحت تأثیر قرار دهد: ویسکوزیته چسب لمینت.
اگر ویسکوزیته چسب درست نباشد، ممکن است چسب بهخوبی روی سطح فیلم پخش نشود، کوتینگ یکنواخت نباشد، مقدار چسب مصرفی از حالت استاندارد خارج شود یا حتی بعد از مدتی مشکلاتی مثل کاهش استحکام و دلامینیشن در لفاف دیده شود.
بذار ساده بگیم: ویسکوزیته فقط یک عدد در برگه مشخصات فنی چسب نیست؛ مستقیماً با نحوه حرکت، پخش شدن و اعمال چسب روی فیلم ارتباط دارد.
در این مقاله بررسی میکنیم ویسکوزیته چسب لمینت دقیقاً چیست، چه عواملی آن را تغییر میدهند، چه ارتباطی با گرماژ و کوتینگ دارد و اگر ویسکوزیته در خط تولید تنظیم نباشد چه اتفاقی برای کیفیت لفاف میافتد.
ویسکوزیته چسب لمینت چیست؟
ویسکوزیته به زبان ساده، میزان مقاومت یک مایع در برابر جاری شدن و حرکت کردن است.
برای مثال، آب خیلی راحت جریان پیدا میکند و ویسکوزیته پایینی دارد. عسل بهسختی حرکت میکند و ویسکوزیته بالاتری دارد.
چسب لمینت هم بسته به فرمولاسیون، دما، میزان حلال یا مواد جامد، ترکیب اجزا و شرایط اندازهگیری، ویسکوزیته مشخصی دارد.
در صنعت چسب، ویسکوزیته معمولاً با واحدهایی مانند cP یا mPa·s گزارش میشود. البته روش اندازهگیری هم مهم است و نمیتوان عدد ویسکوزیته یک محصول را بدون دانستن دما و روش آزمون با محصول دیگری مقایسه کرد.
برای نمونه، حتی در محصولات صنعتی مختلف، سازندگان چسب و پوشش اعداد ویسکوزیته را همراه با دمای اندازهگیری اعلام میکنند؛ بنابراین عبارت «ویسکوزیته ۵۰۰۰» بهتنهایی اطلاعات کاملی درباره رفتار یک چسب نمیدهد.
پاسخ کوتاه
ویسکوزیته چسب لمینت مشخص میکند چسب در شرایط مشخص چقدر روان است و چگونه روی سطح فیلم حرکت و پخش میشود. اگر این مقدار با شرایط دستگاه و روش کوتینگ هماهنگ نباشد، یکنواختی لایه چسب و در نتیجه کیفیت لمینیشن میتواند تحت تأثیر قرار بگیرد.
چرا ویسکوزیته چسب لمینت در خط تولید مهم است؟
در فرآیند لمینیشن، هدف فقط این نیست که «مقداری چسب» روی فیلم قرار بگیرد.
هدف این است که چسب:
- به شکل یکنواخت روی سطح توزیع شود.
- مقدار مناسبی از چسب روی فیلم باقی بماند.
- سطح را بهخوبی خیس و پوشش دهد.
- با لایه دوم تماس مناسب ایجاد کند.
- پس از طی فرآیند پخت، اتصال مورد انتظار را ایجاد کند.
ویسکوزیته روی چند مورد از این مراحل اثر میگذارد.
فرض کن اپراتور خط متوجه شده چسب بهاندازه کافی روی فیلم پخش نمیشود. اولین واکنش ممکن است این باشد که مقدار چسب را بیشتر کند.
اما اگر مشکل اصلی ویسکوزیته نامناسب باشد، افزایش گرماژ لزوماً مشکل را حل نمیکند.
حتی ممکن است مصرف چسب بالا برود و مشکل دیگری ایجاد شود.
به همین دلیل ویسکوزیته باید در کنار گرماژ، سرعت خط، دما، نوع فیلم، سیستم کوتینگ و مشخصات خود چسب بررسی شود.
ویسکوزیته چطور روی کوتینگ چسب لمینت اثر میگذارد؟
کوتینگ در واقع همان مرحلهای است که چسب روی فیلم یا زیرلایه اعمال میشود.
در سیستمهای صنعتی، نحوه پخش شدن چسب به مشخصات چسب و شرایط اعمال آن وابسته است. سازندگان چسب نیز برای محصولات مختلف، ویسکوزیته و شرایط کاربرد متفاوتی اعلام میکنند؛ مثلاً یک چسب ممکن است برای اعمال با رول یا روش خاصی طراحی شده باشد و محصول دیگری شرایط متفاوتی داشته باشد.
اگر ویسکوزیته با سیستم کوتینگ هماهنگ نباشد، ممکن است مشکلاتی مثل موارد زیر ایجاد شود:
- پخش نشدن یکنواخت چسب
- تشکیل نقاط کمچسب یا پرچسب
- تغییر در گرماژ واقعی
- ایجاد ظاهر نامناسب در لمینت
- کاهش کیفیت اتصال
- افزایش مصرف چسب
- ایجاد نوسان در کیفیت تولید
بنابراین نمیتوان گفت «هرچه چسب روانتر باشد بهتر است» یا برعکس «چسب غلیظتر چسبندگی بیشتری دارد».
مقدار مناسب ویسکوزیته همان مقداری است که با فرمولاسیون چسب، روش اعمال، دستگاه و شرایط خط تولید سازگار باشد.
اگر ویسکوزیته چسب لمینت خیلی بالا باشد چه اتفاقی میافتد؟
ویسکوزیته بالا یعنی چسب مقاومت بیشتری در برابر جریان و حرکت دارد.
اگر این مقدار برای شرایط خط تولید بیش از حد باشد، ممکن است چسب بهخوبی روی سطح فیلم پخش نشود.
در چنین شرایطی احتمال دارد اپراتور با مشکلاتی مانند:
پوشش ناقص سطح
چسب ممکن است نتواند بهصورت یکنواخت تمام سطح مورد نظر را پوشش دهد.
ایجاد نوسان در گرماژ
اگر انتقال چسب بهصورت پایدار انجام نشود، مقدار چسب اعمالشده روی فیلم میتواند نوسان داشته باشد.
کاهش خیسشوندگی سطح
برای ایجاد اتصال مناسب، چسب باید بتواند سطح را به شکل مناسبی wet کند. اگر شرایط رئولوژیکی چسب با فرآیند اعمال هماهنگ نباشد، این مرحله میتواند تحت تأثیر قرار بگیرد.
افزایش فشار یا بار روی سیستم اعمال
در برخی سیستمهای اعمال، تغییر ویسکوزیته میتواند رفتار جریان و انتقال چسب را تغییر دهد. به همین دلیل سازندگان تجهیزات و چسب معمولاً شرایط مشخصی را برای فرآیند توصیه میکنند. در راهنمای عیبیابی ، ویسکوزیته، دما و نرخ جریان را بهعنوان متغیرهای مرتبط در فرآیند اعمال چسب بررسی میکند.
اگر ویسکوزیته چسب لمینت خیلی پایین باشد چه میشود؟
حالا شرایط را برعکس کنیم.
اگر چسب بیش از حد روان باشد، ممکن است رفتار آن در سیستم کوتینگ تغییر کند.
بسته به نوع دستگاه و فرمولاسیون، ممکن است:
- کنترل مقدار چسب دشوارتر شود.
- چسب بیش از مقدار مورد نیاز منتقل شود.
- گرماژ واقعی از محدوده مورد نظر خارج شود.
- یکنواختی کوتینگ کاهش پیدا کند.
- احتمال پاشش یا پخش ناخواسته افزایش پیدا کند.
- مصرف چسب بالا برود.
البته این نکته خیلی مهم است:
ویسکوزیته پایین به خودی خود به معنی بد بودن چسب نیست.
بعضی چسبها اساساً با ویسکوزیته پایین فرموله شدهاند تا برای یک روش خاص اعمال مناسب باشند.
بنابراین سؤال درست این نیست که:
«ویسکوزیته بالا بهتر است یا پایین؟»
سؤال درست این است:
«ویسکوزیته این چسب در دمای مشخص، برای روش کوتینگ و شرایط خط تولید من مناسب است یا نه؟»
رابطه ویسکوزیته، دما و چسب لمینت
یکی از اشتباهات رایج در خطوط تولید این است که ویسکوزیته را یک عدد ثابت در نظر بگیریم.
در حالی که دما میتواند روی ویسکوزیته بسیاری از مواد چسبنده اثر بگذارد.
معمولاً با تغییر دما، رفتار جریان چسب هم تغییر میکند. به همین دلیل مشخصات فنی محصولات صنعتی معمولاً ویسکوزیته را در یک دمای مشخص اعلام میکنند؛ مثلاً 25 درجه سانتیگراد.
یعنی اگر در دیتاشیت نوشته شده باشد:
Viscosity @ 25°C
این عدد را نباید بدون توجه به دما با ویسکوزیته اندازهگیریشده در دمای دیگری مقایسه کرد.
یک مثال واقعی از خط تولید
فرض کن اپراتور صبح خط را راهاندازی کرده و ویسکوزیته چسب در محدوده مناسب است.
چند ساعت بعد شرایط دمایی خط تغییر میکند.
اگر دمای چسب یا محیط تغییر کرده باشد، رفتار جریان چسب نیز ممکن است تغییر کند.
در این شرایط ممکن است اپراتور احساس کند:
-چسب همان چسب قبلی است، ولی کوتینگ مثل اول خط نیست-
این اتفاق لزوماً به معنی تغییر فرمول چسب نیست؛ شرایط فرآیند هم میتواند رفتار چسب را تغییر دهد.
آیا میتوان با افزایش دما ویسکوزیته چسب را کاهش داد؟
در بسیاری از سیستمهای چسب، افزایش دما میتواند ویسکوزیته را کاهش دهد؛ اما این موضوع به معنی آن نیست که اپراتور میتواند هر زمان چسب غلیظ شد، دما را بالا ببرد.
این کار باید مطابق دیتاشیت و دستورالعمل سازنده چسب انجام شود.
چون افزایش بیش از حد دما ممکن است روی موارد دیگری مانند:
- سرعت تبخیر حلال
- زمان باز چسب
- پایداری مخلوط
- عمر کاری
- رفتار پخت
- ایمنی فرآیند
اثر بگذارد.
پس اگر ویسکوزیته چسب تغییر کرده، اول باید علت تغییر پیدا شود، نه اینکه فقط با تغییر دما عدد ویسکوزیته را به محدوده دلخواه برگردانیم.
ویسکوزیته چسب لمینت چه ارتباطی با گرماژ دارد؟
این دو مفهوم یکی نیستند، اما ارتباط نزدیکی با هم دارند.
ویسکوزیته درباره رفتار جریان و حرکت چسب صحبت میکند.
گرماژ درباره مقدار چسب اعمالشده روی واحد سطح صحبت میکند.
در عمل، تغییر ویسکوزیته میتواند روی نحوه انتقال و پخش چسب اثر بگذارد و در نتیجه کنترل گرماژ را دشوارتر کند.
برای مثال اگر شرایط چسب طوری باشد که انتقال آن از سیستم کوتینگ ناپایدار شود، ممکن است مقدار چسب اعمالشده در طول تولید یکنواخت نباشد.
به همین دلیل وقتی گرماژ تغییر میکند، نباید فقط مقدار چسب را مقصر دانست.
باید این موارد را هم بررسی کرد:
ویسکوزیته + دما + سرعت خط + سیستم کوتینگ + تنظیمات دستگاه
آیا برای هر چسب لمینت یک ویسکوزیته مناسب وجود دارد؟
بله، اما بهتر است این جمله را دقیقتر بیان کنیم.
هر چسب لمینت یک محدوده ویسکوزیته و شرایط کاربرد توصیهشده دارد که بر اساس فرمولاسیون و روش مصرف آن تعیین میشود.
مثلاً دو محصول ممکن است هر دو برای لمینیشن استفاده شوند اما یکی برای یک سیستم کوتینگ خاص طراحی شده باشد و دیگری رفتار متفاوتی داشته باشد.
حتی شرکتهای تولیدکننده چسب نیز محصولات لمینیشن خود را با مشخصات فنی متفاوت، از جمله ویسکوزیته، روش اعمال و نوع زیرلایه معرفی میکنند.
پس یک عدد ثابت را نمیتوان برای تمام چسبهای لمینت بهعنوان ویسکوزیته ایدهآل معرفی کرد.
این یکی از مهمترین نکات این مقاله است.
ویسکوزیته چسب لمینت حلالی را چگونه کنترل کنیم؟
برای کنترل صحیح ویسکوزیته چسب لمینت حلالی در خط تولید، بهتر است یک روند ثابت داشته باشید.
۱. دمای اندازهگیری را ثابت نگه دارید
اگر یک بار ویسکوزیته را در 25 درجه و بار دیگر در دمای دیگری اندازه بگیرید، مقایسه دو عدد میتواند گمراهکننده باشد.
۲. روش اندازهگیری را تغییر ندهید
ویسکوزیتهای که با یک روش اندازهگیری شده الزاماً با عدد بهدستآمده از روش دیگری قابل مقایسه مستقیم نیست.
بنابراین بهتر است روش آزمون مشخص باشد و همان روش بهصورت ثابت استفاده شود.
۳. قبل از اندازهگیری نمونه را بررسی کنید
اگر چسب دو جزئی است، باید مطمئن شوید نمونهای که در حال بررسی آن هستید مربوط به همان مرحلهای است که مشخصات فنی برای آن تعریف شده است.
۴. به زمان و شرایط اختلاط توجه کنید
در سیستمهای دو جزئی، نسبت اختلاط و شرایط مخلوط کردن اهمیت زیادی دارد.
اگر نسبت اختلاط چسب و هاردنر رعایت نشود، ممکن است نهتنها ویسکوزیته، بلکه رفتار پخت و استحکام نهایی اتصال نیز تحت تأثیر قرار بگیرد.
۵. فقط با اضافه کردن حلال مشکل را حل نکنید
این نکته برای خطوط لمینیشن بسیار مهم است.
اگر چسب غلیظ شده، اولین واکنش نباید این باشد که:
-حلال اضافه کنیم تا رقیق شود.-
اگر سازنده محصول اجازه چنین کاری را داده و مقدار مشخصی را توصیه کرده باشد، باید دقیقاً طبق دستورالعمل همان محصول عمل شود.
رقیق کردن خودسرانه میتواند جامدات، گرماژ، زمان خشک شدن، رفتار کوتینگ و کیفیت نهایی لمینیشن را تغییر دهد.
ویسکوزیته نامناسب چگونه میتواند باعث دلامینیشن شود؟
دلامینیشن یا جدا شدن لایههای لمینت معمولاً یک علت واحد ندارد.
ممکن است عوامل مختلفی مانند:
- آمادهسازی نامناسب سطح
- گرماژ نامناسب
- اختلاط نادرست
- شرایط پخت نامناسب
- رطوبت
- سرعت خط
- دما
- نوع فیلم
- و ویسکوزیته نامناسب
در ایجاد مشکل نقش داشته باشند.
پس نباید هر دلامینیشنی را مستقیماً به ویسکوزیته نسبت داد.
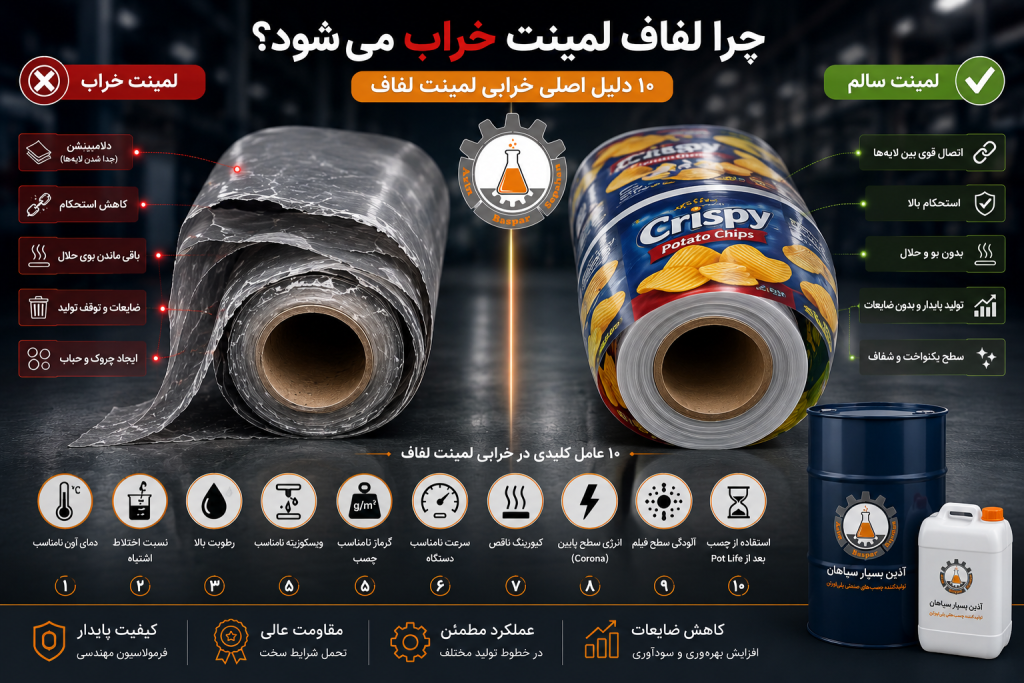
بیشتر بخوانید: چرا لفاف لمینت خراب میشود؟
اما اگر ویسکوزیته باعث شود کوتینگ یکنواخت نباشد یا مقدار واقعی چسب در نقاط مختلف لفاف متفاوت شود، کیفیت اتصال میتواند تحت تأثیر قرار بگیرد.
در چنین شرایطی ممکن است یک قسمت از لفاف اتصال مناسبی داشته باشد و بخش دیگری ضعیفتر باشد.
به همین دلیل هنگام بررسی دلامینیشن، ویسکوزیته باید در کنار سایر پارامترهای فرآیند بررسی شود.
از کجا بفهمیم مشکل خط تولید از ویسکوزیته است؟
اگر یکی از این نشانهها را میبینید، ویسکوزیته ارزش بررسی دارد:
نشانه اول: کوتینگ یکنواخت نیست
اگر پوشش چسب روی فیلم در طول خط یکنواخت نیست، فقط گرماژ را بررسی نکنید.
ویسکوزیته و شرایط انتقال چسب را هم بررسی کنید.
نشانه دوم: مصرف چسب ناگهان تغییر کرده است
اگر بدون تغییر محسوس در تولید، مصرف چسب بالا یا پایین رفته، پارامترهای فرآیند را بررسی کنید.
نشانه سوم: کیفیت لمینت در ابتدای و انتهای تولید متفاوت است
در این حالت دما، ویسکوزیته، زمان کارکرد مخلوط و شرایط محیطی میتوانند سرنخهای مهمی باشند.
نشانه چهارم: ظاهر سطح لمینت تغییر کرده است
نقاط مختلف سطح، خطوط، لکهها یا ناهماهنگی در ظاهر میتوانند نشاندهنده مشکل در کوتینگ یا فرآیند باشند؛ البته برای تشخیص دقیق باید نوع عیب و ساختار فیلم هم بررسی شود.
اشتباهات رایج در تنظیم ویسکوزیته چسب لمینت
اشتباه ۱: مقایسه ویسکوزیته در دماهای مختلف
عدد ویسکوزیته بدون ذکر دما معنای کاملی ندارد.
اشتباه ۲: استفاده از یک عدد برای همه چسبها
هر چسب فرمولاسیون و شرایط کاربرد خودش را دارد.
اشتباه ۳: رقیق کردن خودسرانه چسب
اضافه کردن حلال بدون توجه به دستورالعمل سازنده میتواند تعادل فرمولاسیون را تغییر دهد.
اشتباه ۴: توجه نکردن به سرعت دستگاه
سرعت خط روی زمان تماس، انتقال چسب و شرایط فرآیند اثر دارد.
اشتباه ۵: تنظیم ویسکوزیته بدون بررسی دمای چسب
گاهی مشکل از خود چسب نیست؛ دمای آن با شرایط مورد نیاز فرآیند هماهنگ نیست.
اشتباه ۶: بررسی نکردن ویسکوزیته در طول تولید
اینکه ابتدای شیفت ویسکوزیته مناسب بوده، تضمین نمیکند چند ساعت بعد هم شرایط دقیقاً همان باشد.
یک چکلیست ساده برای کنترل ویسکوزیته در خط لمینیشن
قبل از اینکه تولید را متوقف کنید یا تنظیمات اساسی دستگاه را تغییر دهید، این موارد را بررسی کنید:
مورد بررسی | سؤال |
دمای چسب | آیا با محدوده توصیهشده سازگار است؟ |
روش اندازهگیری | آیا همان روش استاندارد قبلی استفاده شده؟ |
دمای آزمون | آیا دمای نمونه هنگام اندازهگیری مشخص است؟ |
نسبت اختلاط | آیا نسبت اجزا دقیق رعایت شده؟ |
زمان اختلاط | آیا اجزا به اندازه کافی مخلوط شدهاند؟ |
عمر مخلوط | آیا مخلوط از زمان کاری مجاز عبور نکرده؟ |
سرعت خط | آیا سرعت دستگاه تغییر کرده؟ |
گرماژ | آیا مقدار چسب اعمالشده تغییر کرده؟ |
شرایط فیلم | آیا نوع یا شرایط سطح فیلم تغییر کرده؟ |
رطوبت و محیط | آیا شرایط محیط نسبت به قبل تغییر کرده؟ |
آیا افزایش ویسکوزیته یعنی چسبندگی بیشتر؟
خیر.
این یکی از اشتباهاتی است که ممکن است در محیط تولید اتفاق بیفتد.
ویسکوزیته و قدرت چسبندگی دو ویژگی متفاوت هستند.
ممکن است یک چسب ویسکوزیته بالاتری داشته باشد ولی الزاماً چسبندگی بیشتری ایجاد نکند.
قدرت اتصال به عوامل بسیار بیشتری وابسته است؛ از جمله:
- ساختار شیمیایی چسب
- نوع زیرلایه
- آمادهسازی سطح
- مقدار چسب
- شرایط کوتینگ
- شرایط پخت
- نسبت اجزا در چسبهای دو جزئی
- دما و رطوبت
- زمان کافی برای رسیدن به استحکام نهایی
پس اگر هدف افزایش استحکام لمینت است، صرفاً افزایش ویسکوزیته راهحل نیست.
ارتباط ویسکوزیته با سرعت خط لمینیشن
سرعت دستگاه یکی از پارامترهایی است که نباید جدا از ویسکوزیته بررسی شود.
فرض کن یک چسب برای یک شرایط مشخص تنظیم شده و خط با سرعت مشخصی کار میکند.
اگر سرعت خط تغییر کند، زمان درگیری چسب با فرآیند و شرایط انتقال آن نیز تغییر میکند.
از طرف دیگر، رفتار چسب در سیستم اعمال میتواند به ویسکوزیته و نرخ انتقال وابسته باشد. در راهنمای عیبیابی نیز ویسکوزیته و flow rate بهعنوان متغیرهای مرتبط با کیفیت الگوی اعمال چسب مطرح شدهاند.
بنابراین وقتی اپراتور سرعت دستگاه را تغییر میدهد، بهتر است فقط سرعت را بهعنوان یک عدد مستقل نبیند.
باید بپرسد:
آیا ویسکوزیته، گرماژ و سیستم کوتینگ هنوز با این سرعت هماهنگ هستند؟
نقش ویسکوزیته در انتخاب چسب لمینت
هنگام انتخاب چسب لمینت، فقط به «قدرت چسبندگی» نگاه نکنید.
یک چسب ممکن است روی کاغذ عملکرد بسیار خوبی داشته باشد اما برای ساختار فیلم، دستگاه یا سرعت خط شما انتخاب مناسبی نباشد.
برای انتخاب حرفهای، حداقل این موارد باید بررسی شوند:
- نوع فیلم
- ساختار لمینت
- نوع دستگاه
- روش کوتینگ
- سرعت خط
- گرماژ مورد نیاز
- دمای فرآیند
- ویسکوزیته توصیهشده
- زمان کاربری
- زمان پخت
- استحکام مورد انتظار
- شرایط نهایی مصرف بستهبندی
این نگاه باعث میشود انتخاب چسب از حالت «این محصول چسبندگی خوبی دارد» خارج شود و به یک انتخاب فنی متناسب با فرآیند تولید تبدیل شود.
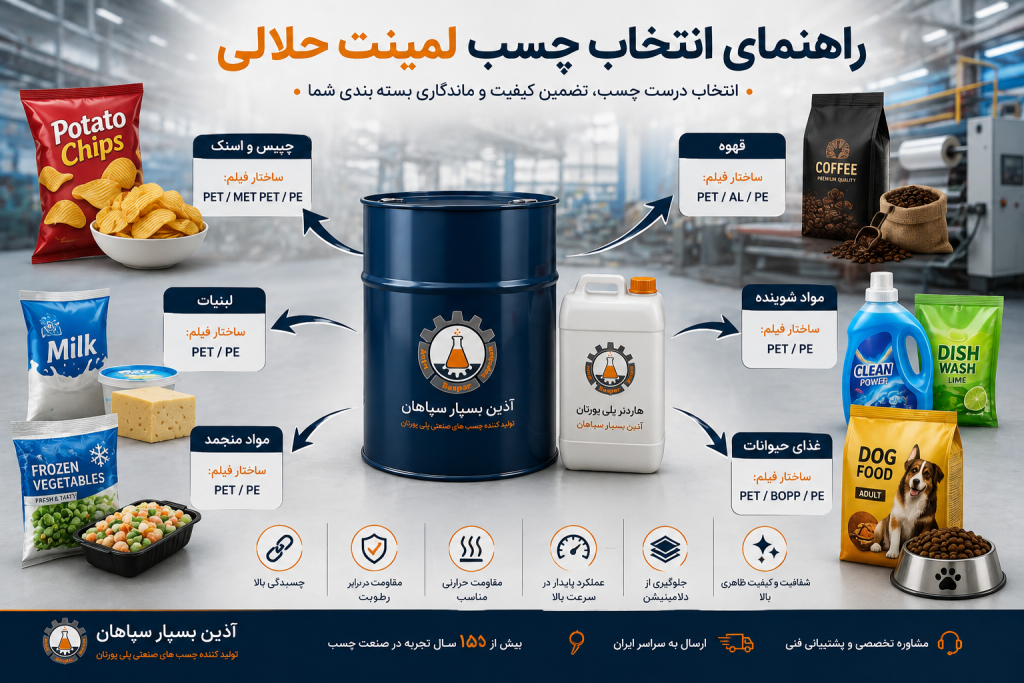
بیشتر بخوانید: راهنمای انتخاب چسب لمینت حلالی براساس نوع بستهبندی
بیشتر بخوانید: انتخاب چسب لمینت حلالی براساس نوع فیلم
ویسکوزیته چسب لمینت را چه زمانی باید بررسی کنیم؟
لازم نیست فقط زمانی سراغ ویسکوزیته بروید که تولید دچار مشکل شده است.
بهتر است کنترل آن بخشی از فرآیند کنترل کیفیت باشد.
بهخصوص در شرایط زیر بررسی ویسکوزیته اهمیت بیشتری پیدا میکند:
- شروع یک بچ یا سری جدید
- تغییر دمای محیط
- تغییر تنظیمات خط
- تغییر سرعت دستگاه
- تغییر نوع فیلم
- تغییر گرماژ
- تغییر نسبت اختلاط
- مشاهده نوسان در کوتینگ
- افزایش غیرعادی مصرف چسب
- مشاهده کاهش استحکام لمینت
اگر ویسکوزیته چسب لمینت تغییر کرد، چه کار کنیم؟
بهترین کار این است که مرحلهبهمرحله عیبیابی کنید.
اول بررسی کنید آیا دما تغییر کرده است.
بعد روش اندازهگیری را کنترل کنید.
سپس نسبت اختلاط، زمان کارکرد مخلوط، سرعت دستگاه، گرماژ و شرایط کوتینگ را بررسی کنید.
اگر همچنان مشکل وجود داشت، مشخصات فنی محصول را با شرایط واقعی خط مقایسه کنید.
در این مرحله یک نکته مهم وجود دارد:
عدد ویسکوزیته به تنهایی برای تشخیص مشکل کافی نیست.
مثلاً اگر ویسکوزیته از محدوده مورد انتظار خارج شده، باید مشخص شود:
آیا دما تغییر کرده؟
آیا نسبت اختلاط اشتباه بوده؟
آیا زمان زیادی از آمادهسازی مخلوط گذشته؟
آیا نمونه بهدرستی اندازهگیری شده؟
آیا شرایط دستگاه تغییر کرده؟
یا واقعاً خود ماده نیاز به بررسی فنی دارد؟
مشاوره فنی برای تنظیم چسب لمینت
گاهی مشکل خط تولید با یک تنظیم ساده حل میشود؛ اما گاهی چند پارامتر همزمان درگیر هستند.
مثلاً ممکن است اپراتور تصور کند مشکل از ویسکوزیته است، در حالی که همزمان گرماژ، سرعت خط و دمای چسب هم تغییر کردهاند.
در چنین شرایطی بررسی یک پارامتر بهتنهایی ممکن است نتیجه درستی ندهد.
کارشناسان آذین بسپار آمادهاند تا در زمینه انتخاب چسب، بررسی شرایط خط تولید، ویسکوزیته، گرماژ، نسبت اختلاط و مشکلاتی مانند کاهش استحکام یا دلامینیشن، به تولیدکنندگان و مجموعههای فعال در صنعت بستهبندی مشاوره فنی ارائه دهند.
هدف فقط فروش چسب نیست؛ چسب باید با شرایط واقعی خط تولید شما هماهنگ باشد
جمعبندی؛ ویسکوزیته چسب لمینت را دستکم نگیرید
ویسکوزیته چسب لمینت یکی از پارامترهای مهم در فرآیند کوتینگ و لمینیشن است، اما بهتنهایی تعیینکننده کیفیت نهایی نیست.
ویسکوزیته مناسب باید در کنار عواملی مثل دما، سرعت خط، گرماژ، نوع فیلم، روش اعمال، نسبت اختلاط و شرایط پخت بررسی شود.
اگر ویسکوزیته بیش از حد بالا یا پایین باشد، ممکن است کنترل کوتینگ دشوار شود و در نتیجه یکنواختی لایه چسب، مصرف چسب و کیفیت اتصال تحت تأثیر قرار گیرد.
پس وقتی در خط تولید با مشکل لمینیشن مواجه شدید، فقط نپرسید:
«چسب خوب است یا بد؟»
سؤال دقیقتر این است:
«آیا چسب، ویسکوزیته، دما، گرماژ و شرایط دستگاه در کنار هم درست تنظیم شدهاند؟»
همین نگاه میتواند بسیاری از مشکلاتی را که در ابتدا شبیه «خرابی چسب» به نظر میرسند، سریعتر به علت واقعی برساند.
سوالات متداول درباره ویسکوزیته چسب لمینت
ویسکوزیته چسب لمینت چیست؟
ویسکوزیته میزان مقاومت چسب در برابر جریان و حرکت است و روی نحوه انتقال و پخش شدن چسب در فرآیند کوتینگ تأثیر میگذارد.
آیا ویسکوزیته بالاتر یعنی چسب قویتر است؟
خیر. ویسکوزیته و قدرت چسبندگی دو ویژگی متفاوت هستند و نباید یکی را معیار مستقیم دیگری قرار داد.
آیا دما روی ویسکوزیته چسب لمینت اثر دارد؟
بله. دما میتواند رفتار جریان بسیاری از چسبها را تغییر دهد؛ به همین دلیل ویسکوزیته باید در دمای مشخص و طبق شرایط فنی محصول بررسی شود .
اگر ویسکوزیته چسب زیاد باشد چه کنیم؟
ابتدا باید علت افزایش ویسکوزیته مشخص شود؛ از جمله دما، شرایط اختلاط، زمان کاربری و روش اندازهگیری. رقیق کردن چسب بدون توجه به دستورالعمل سازنده توصیه نمیشود.
آیا برای همه چسبهای لمینت یک ویسکوزیته مناسب وجود دارد؟
خیر. محدوده مناسب به فرمولاسیون چسب، روش اعمال، نوع فیلم و شرایط خط تولید بستگی دارد.
آیا ویسکوزیته نامناسب میتواند باعث دلامینیشن شود؟
میتواند یکی از عوامل مؤثر باشد، مخصوصاً اگر باعث کوتینگ غیریکنواخت یا تغییر در مقدار واقعی چسب روی فیلم شود؛ اما دلامینیشن معمولاً باید با بررسی مجموعهای از عوامل عیبیابی شود.
آذین بسپار؛ همراه فنی شما در انتخاب و مصرف چسب لمینت
کنترل ویسکوزیته فقط یکی از بخشهای مهم در رسیدن به یک لمینیشن باکیفیت است. انتخاب درست چسب، نسبت اختلاط مناسب، دمای فرآیند، گرماژ کوتینگ و شرایط خط تولید همگی میتوانند روی نتیجه نهایی اثر بگذارند.
آذین بسپار سپاهان با تجربه در تولید چسبهای صنعتی و چسبهای لمینت پلییورتان، آماده است تا متناسب با نوع فیلم، ساختار بستهبندی و شرایط خط تولید، در انتخاب محصول مناسب و تنظیم بهتر فرآیند به شما مشاوره بدهد.
اگر در خط لمینیشن با مشکلاتی مثل کاهش چسبندگی، دلامینیشن، نوسان ویسکوزیته، کوتینگ نامناسب یا افت کیفیت محصول نهایی مواجه هستید، میتوانید با کارشناسان آذین بسپار در ارتباط باشید.
منابع: مطالعه توضیحات فنی Coating P. درباره ویسکوزیته چسب لمینیشن – مشخصات فنی چسبهای لمینت Bostik